除油是电镀前处理的重要环节,在使用钢铁化学除油粉时,如何提高除油质量,降低生产成本是电镀企业普遍关心的问题,我们就来谈谈为了解决这个问题,在除油环节有哪些事项需要加以注意。
除油操作的温度不要过高
温度高则除油速率快。但是过高的温度会使耗能增加,溶液的蒸发量增大,对工作环境和安全生产均不利。一般不要超过90°C。
不要让工件露出液面
在使用钢铁化学除油粉时,由于以下三种原因:
①槽液不足
②工件体积过大
③溶液的蒸发导致液面下降
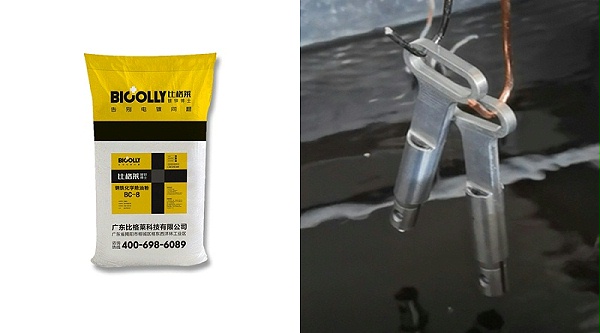
都会导致工件露出液面会使工件的表面状态变坏。因为溶液表面往往有一层油污或者皂化物浮在上面,如果工件露出液面,那么这些污物会附着在工件表面并干化,到时会很难除去。
大工件除油后需要先冷却再转入酸洗工序
因为除油后工件温度较高,若不冷却立即进行酸洗,工件表面与酸反应剧烈,会引起腐蚀。
除油液要保持清洁
化学除油液使用一段时间后表面会漂浮一层油污,作为钢铁化学除油粉厂家,比格莱建议应该及时用布网捞除。另外,如果溶液中有较多沉淀的话,那么也应该及时过滤除去。
想知道更多关于电镀除油的内容吗?欢迎咨询比格莱,让靠谱的钢铁化学除油厂家帮您解决生产问题。